
Как сделать 3D-печать прочнее: материалы, дизайн, слайсинг и отделка
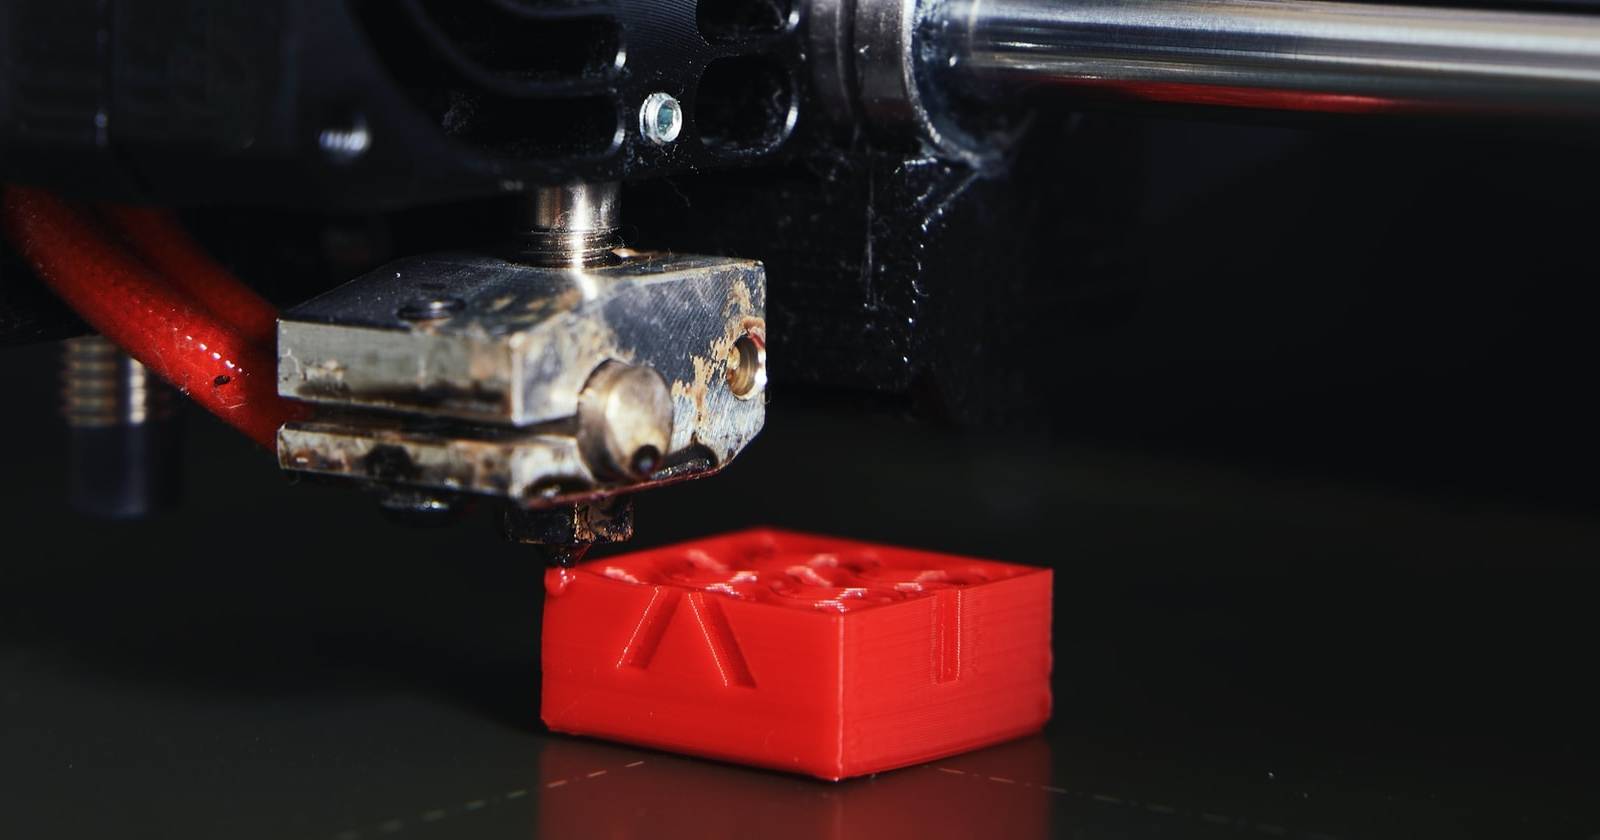
Крепкая 3D-печать достигается сочетанием правильного материала, продуманного дизайна, оптимальных параметров слайсера и финишной обработки. Начните с выбора подходящего филамента, повышайте толщину стенок и инфилл, ориентируйте детали по направлению нагрузок и завершайте покрытием эпоксидной смолой при необходимости. Ниже — пошаговые рекомендации, чек-листы, сценарии тестирования и методики принятия решений.

Введение
FDM 3D-принтеры отлично подходят для изготовления доступных прототипов и домашних DIY-проектов. Ключевая проблема при печати функциональных деталей — достаточная прочность готовой модели. В этой статье мы подробно разберём, какие шаги предпринять на каждом этапе — от выбора филамента до финишной обработки — чтобы повысить механическую прочность печатных деталей.
Важное: прочность детали зависит не от одного параметра, а от комбинации решений. Меняйте один параметр за раз и проверяйте результат.
Выбор материала для прочных 3D-печатей
Материал сильно влияет на прочность печати. Ниже — обзор популярных филаментов и их типичных применений.
- PLA — полилактид. Жёсткий и простой в печати, но сравнительно хрупкий. Подходит для декоративных и учебных моделей.
- ABS — акрилонитрил-бутадиен-стирол. Прочный и термостойкий, но требует подогрева стола и закрытой камеры; может давать усадку и деформации.
- PETG — терефталат полиэтилена. Баланс между PLA и ABS: более гибкий, устойчив к химии и погодным условиям; хорош для наружных применений.
- Nylon — нейлон. Один из наиболее прочных и гибких филаментов для функциональных деталей; требует сухого хранения и высокой температуры печати.
- Филаменты с углеродным наполнителем. Добавление углеродных волокон повышает жёсткость и снижает прогиб, но делает материал абразивным для сопла и не всегда улучшает адгезию слоёв.
Факт-бокс: ключевые свойства для оценки филамента — прочность при растяжении, ударная вязкость, температура стеклования и склонность к усадке. Если точные численные характеристики важны, смотрите технические паспорта производителей.
Таблица сравнения филаментов
| Филамент | Прочность | Гибкость | Простота печати | Рекомендованные применения |
|---|---|---|---|---|
| PLA | Средняя | Низкая | Очень легко | Декор, прототипы, учебные проекты |
| ABS | Высокая | Низкая | Сложнее | Корпуса, нагружаемые детали |
| PETG | Средняя–высокая | Средняя | Умеренно | Вещи для улицы, функциональные детали |
| Nylon | Очень высокая | Высокая | Сложно | Инструменты, шарниры, нагружаемые детали |
| Углеродное | Выше жёсткости | Низкая–средняя | Требуется сопло с покрытием | Жёсткие элементы, направляющие |
Примечание: таблица качественная — для критичных применений проверяйте данные производителя.
Дизайн модели для повышения прочности
Дизайн определяет распределение напряжений в детали. Даже при использовании самого прочного материала плохо продуманная форма будет ломаться.
Ключевые принципы дизайна:
- Укрепляйте острые переходы. Скругления уменьшают концентрацию напряжений в углах.
- Избегайте тонких долгих перемычек без поддержки.
- Используйте ребра жёсткости и распорки там, где ожидаются изгибы или перекосы.
- Если возможно, ориентируйте слои так, чтобы напряжение шло вдоль слоёв, а не поперёк.
- Применяйте концепцию надёжности: резервирование критичных элементов запасом прочности.
Проверка на ошибки STL
Ошибки в сетке модели (non-manifold, перевёрнутые нормали, дыры) помешают корректному нарезанию слайсером. Современные слайсеры, включая Cura, часто умеют исправлять базовые проблемы, но лучше заранее оптимизировать модель в CAD: проверить нормали, закрыть дыры и провести булевы операции аккуратно.
Распределение напряжений и пример распорки
Интуиция здесь важна: если деталь будет работать как рычаг, добавьте распорки или коньковую геометрию. Профессиональные инженеры пользуются анализом конечных элементов, но для хобби-проектов имитация опор и скругление критичных зон дают большой выигрыш.
Слайсинг: параметры, которые влияют на прочность
Параметры слайсера — это то место, где вы получаете ощутимые результаты без изменения модели или материала. Ниже — наиболее значимые настройки.
Плотность инфилла и паттерны
Плотность инфилла 20–30% часто даёт прочность, сопоставимую с цельной деталью при адекватных стенках. Ниже 15% — риск снижения прочности для нагружаемых деталей.
Популярные паттерны инфилла:
- Гексагональный — универсален и экономичен.
- 3D-паттерны и решётки — часто прочнее при распределённых нагрузках.
- Линейный — хорош для направленных нагрузок, когда линии совпадают с направлением силы.
Экспериментируйте и тестируйте на реальных нагрузках.
Толщина внутренних и внешних стенок
Количество периметров (wall count) и толщина стенки сильно влияют на прочность. Дополнительные периметры повышают локальную прочность и устойчивость к ударам. Типичная рекомендация: минимум 2–3 внешних периметра для большинства деталей; для нагружаемых — 4 и более.
Ориентация детали
Поскольку FDM печатает послойно, сцепление между слоями часто является слабым звеном. Ориентируйте деталь так, чтобы основная нагрузка шла параллельно слоям, а не перпендикулярно. Иногда небольшая поворотная корректировка при установке на стол даёт огромный выигрыш.
Печать нескольких стенок с однослойным заполнением
Для некоторых деталей имеет смысл печатать «пенал»: толстые стенки с минимальным инфиллом. Это даёт высокий коэффициент прочности при разумном расходе материала.
Отделка для добавления прочности
Самый эффективный внешний способ повысить прочность — нанесение эпоксидной смолы. Эпоксид образует жесткий твердый слой, улучшает распределение нагрузки и скрывает слоистость.
Важно по безопасности: при работе с эпоксидной смолой используйте перчатки, респиратор и вытяжку; соблюдайте инструкции производителя.
Альтернативы эпоксидной отделке:
- Химическое сглаживание (для ABS) — повышает внешний вид и частично прочность за счёт сращивания слоев.
- Ультразвуковая/термическая обработка — редко доступна в хобби-среде.
- Нанесение полиуретановых лаков для защиты от УФ и ударов.
Практические тесты и критерии приёмки
Критерии приёмки
- Отсутствие видимых трещин при статической нагрузке в требуемой зоне.
- Перегиб или разрушение происходит за пределами критичной геометрии.
- Соответствие ходовым размерам и допускам в пределах проекта.
Тесты для проверки прочности
- Тест на изгиб: прикладывайте нагрузку в середине балки, измеряйте прогиб до отказа.
- Тест на растяжение: для простых образцов можно вручную тянуть и фиксировать точку разрушения.
- Циклическая нагрузка: прогоны нагрузки вследствие повторных движений, чтобы увидеть усталостное разрушение.
Сценарии принятия: установите допустимый запас прочности (напр., 2× рабочая нагрузка) и проверяйте образцы по этому критерию.
SOP — стандартный рабочий процесс для прочных деталей
- Формулируйте требование к прочности: нагрузка, температура, среда.
- Подберите материал с подходящими свойствами (прочность, усадка, температурная стойкость).
- Спроектируйте модель с учетом распорок, скруглений и толщин.
- Проверьте и исправьте STL перед слайсингом.
- В слайсере: задайте инфилл, толщину стенок, количество периметров и ориентацию.
- Напечатайте тестовый образец и выполните механические тесты.
- При необходимости скорректируйте дизайн или параметры и повторите.
- Финальная отделка: очистка, шлифовка, эпоксидное покрытие.
Чек-листы по ролям
Дизайнер
- Задал рабочие нагрузки и рабочую среду
- Укрепил критичные места скруглениями и распорками
- Проверил модель на ошибки
Оператор слайсера
- Выбрал подходящий филамент и сопло
- Настроил толщину стенок и инфилл
- Ориентировал модель по нагрузкам
Финишер
- Подготовил поверхность к эпоксидной обработке
- Выполнил шлифовку и обезжиривание
- Нанёс покрытие в условиях с хорошей вентиляцией
Когда описанные методы не помогут — альтернативные подходы
- Для деталей, требующих очень высокой прочности и точных механических свойств, рассмотрите литьё под давлением или механическую обработку из металла.
- Используйте композитную конструкцию: печатные элементы + металлические вставки, заклёпки или резьбовые крепления.
- Для наружных долговременных условий рассмотрите заполнение горячим пластиком или пенный наполнитель с послойной обработкой.
Когда решения не работают — типичные причины и контрмеры
Проблема: деталь расслоится при изгибе Контрмера: увеличить температуру печати и приток охлаждения, добавить периметров, переориентировать деталь
Проблема: поверхность трескается при установке резьбовых соединений Контрмера: использовать металлические вставки, усилить зону вокруг резьбы, уменьшить шаг резьбы
Проблема: материал хрупкий при низких температурах Контрмера: выбрать материал с лучшей ударной вязкостью или пересмотреть применение
Плейбук для экстренных случаев и отката
Если печать повторно даёт слабую деталь:
- Возврат к контрольному образцу с известными параметрами.
- Проверка сушки филамента — влажный нейлон и PVA дают слабость.
- Замена сопла на более широкое для увеличения адгезии между слоями.
- Коррекция температуры и скорости печати.
- Внедрение металлических или композитных вставок.
Сценарий тестов и критерии приёмки
Шаблон теста на изгиб
- Образец: балка 100×10×5 мм, ориентация слоя поперёк изгиба
- Нагрузка: приращение 10 Н до разрушения
- Критерий приёмки: разрушение при нагрузке выше проектной ×2
Шаблон теста на усталость
- Образец подвергается циклической нагрузке 1000 циклов с амплитудой 50% от рабочей нагрузки
- Критерий приёмки: отсутствие трещин и изменение геометрии >5%
Совместимость и советы по миграции между материалами
- Использование того же диаметра сопла для перехода между PLA и PETG обычно безопасно; для углеродных филаментов используйте усиленное или стальное сопло.
- При переходе с PLA на ABS учитывайте необходимость закрытой камеры и подогрева стола.
- Для нейлона необходима сушка и более высокая температура печати.
Минимальные рекомендации для новичка
- Начните с PETG, если нужна практическая прочность и простота печати.
- Печатайте тестовые насадки и образцы перед дорогими проектами.
- Документируйте параметры печати для каждой удачной детали.
Ментальные модели и эвристики
- Правило трёх уровней: материал, дизайн, слайсинг — улучшение каждого даёт мультипликативный эффект.
- Подход «тест — изменить — повторить»: меняйте один параметр за раз.
- Думайте о слоях как о волокнистом материале: направление волокон критично для поведения на разрыв.
Риск-матрица и смягчение
- Высокий риск: эксплуатационные детали под динамической нагрузкой — используйте металлические вставки или смените технологию.
- Средний риск: пользовательские инструменты — применяйте нейлон или усиленный PETG и тестируйте на усталость.
- Низкий риск: декоративные предметы — PLA и минимальная оптимизация.
Краткое резюме
- Материал, дизайн, слайсер и отделка взаимосвязаны.
- Тестируйте и документируйте результаты.
- Используйте эпоксид для усиления и защиты поверхности.
Заключение
Достичь высокой прочности 3D-печатных деталей реально. Системный подход, регулярное тестирование и последовательная отладка параметров дадут вам повторяемые результаты. Применяйте приведённые чек-листы и SOP, и со временем вы сможете печатать детали, которые не только выглядят профессионально, но и выдерживают реальные нагрузки.
Дополнительно: схема принятия решения для выбора стратегии усиления
flowchart TD
  A[Нужна прочность?] -->|Нет| B[Использовать стандартные настройки]
  A -->|Да| C[Оценить нагрузку и среду]
  C --> D{Требуется высокая температура или химстойкость}
  D -->|Да| E[Рассмотреть ABS/PETG/Нейлон]
  D -->|Нет| F[Рассмотреть PETG/PLA]
  C --> G{Требуется высокая ударная вязкость}
  G -->|Да| E
  G -->|Нет| F
  E --> H[Спроектировать распорки и увеличить периметры]
  F --> H
  H --> I[Настроить инфилл и ориентацию]
  I --> J[Напечатать образец и провести тест]
  J --> K{Прошла тест?}
  K -->|Да| L[Финальная отделка 'эпоксид']
  K -->|Нет| M[Изменить дизайн/параметры/материал и повторить]
1‑строчный глоссарий
- Инфилл — внутреннее заполнение детали.
- Периметр — внешний слой/стена детали.
- Нейлон — прочный и гибкий инженерный филамент.
- Эпоксид — смола для финишного укрепления поверхности.
Социальный анонс
Создавайте более прочные 3D‑детали с помощью правильного материала, продуманного дизайна и точных настроек слайсера. Тестируйте, документируйте и используйте эпоксидную отделку для критичных применений.

Похожие материалы

Несколько аккаунтов Skype: Multi Skype Launcher

Журнал для работы: повысить продуктивность

Персональные звуки уведомлений на Android

Скачивание шоу Hulu для офлайн‑просмотра

Microsoft Start: персонализированная новостная лента
