
5 раздражающих проблем 3D‑печати и как с ними справиться
Быстрые ссылки
Тепловая ползучесть
Невидимые засоры сопла
Абразивные филаменты
Стрингинг без видимой причины
Шлифование экструдерного фидера
Введение
3D‑печать стала проще и доступнее, но раздражающие и трудноуловимые проблемы никуда не делись. Ниже — подробные объяснения пяти часто встречающихся проблем, практические шаги для устранения, альтернативные подходы и чек‑листы для оператора и технаря.
Определение: “Тепловая ползучесть” — непреднамеренное распространение тепла выше горячего конца печатающей головки, которое смягчает филамент до того, как он должен расплавиться.
1. Тепловая ползучесть
Симптомы
- Филамент мягкий и расширившийся выше зоны плавления.
- Заедание в тефлоновой трубке или в канале подачи.
- Снижение подачи при длительных печатях.
Причина
Нагрев из горячего конца переходит в холодную зону, где филамент должен оставаться жёстким. Это может быть следствием слабого обдува, плохо установленного теплоразрыва (heat break) или неудачных материалов трубки (например, тефлон в высокотемпературных сборках).
Быстрая диагностика
- Остановите печать и осмотрите тефлоновую трубку (если есть). Если филамент внутри мягкий — вероятно тепловая ползучесть.
- Проверьте обдув радиатора хотэнда: вентилятор работает и дует на радиатор?
- Сравните поведение на короткой печати и на длительной. Проблема появляется только после нескольких часов — это признак тепловой ползучести.
Шаги решения
- Увеличьте воздушный поток радиатора хотэнда (убедитесь, что поток направлен на теплоразрыв).
- Перекалибруйте хотэнд: проверьте положение теплоразрыва, его контакт с радиатором и крепёж.
- Используйте более термоустойчивую трубку подачи (например, PEEK‑вставка) или переход на металлический хотэнд без тефлона в нагреваемой зоне.
- Если проблема возникает только с конкретными филаментами — попробуйте снизить температуру печати, оставаясь в рекомендуемом диапазоне.
Когда это не помогает
- Если ухудшение подачи происходит мгновенно при запуске — ищите механические зажимы/слабое натяжение филамента.
- Если замена трубки не решает проблему — проверьте качество теплоразрыва (возможно он деформирован).
Важно: при разборке хотэнда следуйте инструкции производителя: некоторые сборки имеют тонкие детали и чувствительны к перекручиванию.
2. Невидимые засоры сопла
Симптомы
- Экструзия начинает сбиваться, но сопло внешне чистое.
- При тестовом выдавливании филамент уходит вбок или выходит неравномерно.
Причина
Микрозасоры внутри сопла из пригоревших частиц, пигментов или остатков композита. Они могут не быть видны снаружи и требуют чистки изнутри.
Методы очищения
- Иглы для прочистки сопла — быстро и дешёво для частичных засоров.
- Холодный пулл (cold pull): нагрейте сопло до рабочей температуры для выбранного филамента, затем уменьшите до температуры немного ниже текучести и вытяните застывший филамент вместе с отложениями.
- Полная замена сопла — часто самый быстрый путь, особенно если сопло дешёвое.
Когда применять что
- Быстрое решение: игла и холодный пулл.
- Если повторяется регулярно или сопло давно служит: замена на новое сопло.
Альтернатива: использовать сопла со специальным покрытием или более толстые сопла, которые дольше сопротивляются засорам, но это обычно влияет на детализацию.
3. Абразивные филаменты
Симптомы
- Быстрая механическая износ насадки (царапины, увеличенный диаметр отверстия).
- Падение качества печати после одного‑двух рулонов агрессивного филамента.
Причина
Некоторые декоративные или композитные филаменты (с подсветкой, с металлическими/стеклянными наполнителями) содержат абразивные частицы, которые быстро стирают латунные сопла.
Рекомендации
- Используйте закалённые или стальные сопла при работе с абразивными материалами.
- Если закалённые сопла недоступны в вашем регионе, покупайте абразивные филаменты экономно и планируйте замену сопла после каждой ролики.
- Альтернатива: печатайте композитные декоративные детали с более крупным соплом (0.6–1.0 мм) и помните о снижении детализации.
Когда это не поможет
- Если износ идёт и при «мягких» филаментах — проверьте, не попадают ли в материал посторонние частицы (пыль, мелкие камни).
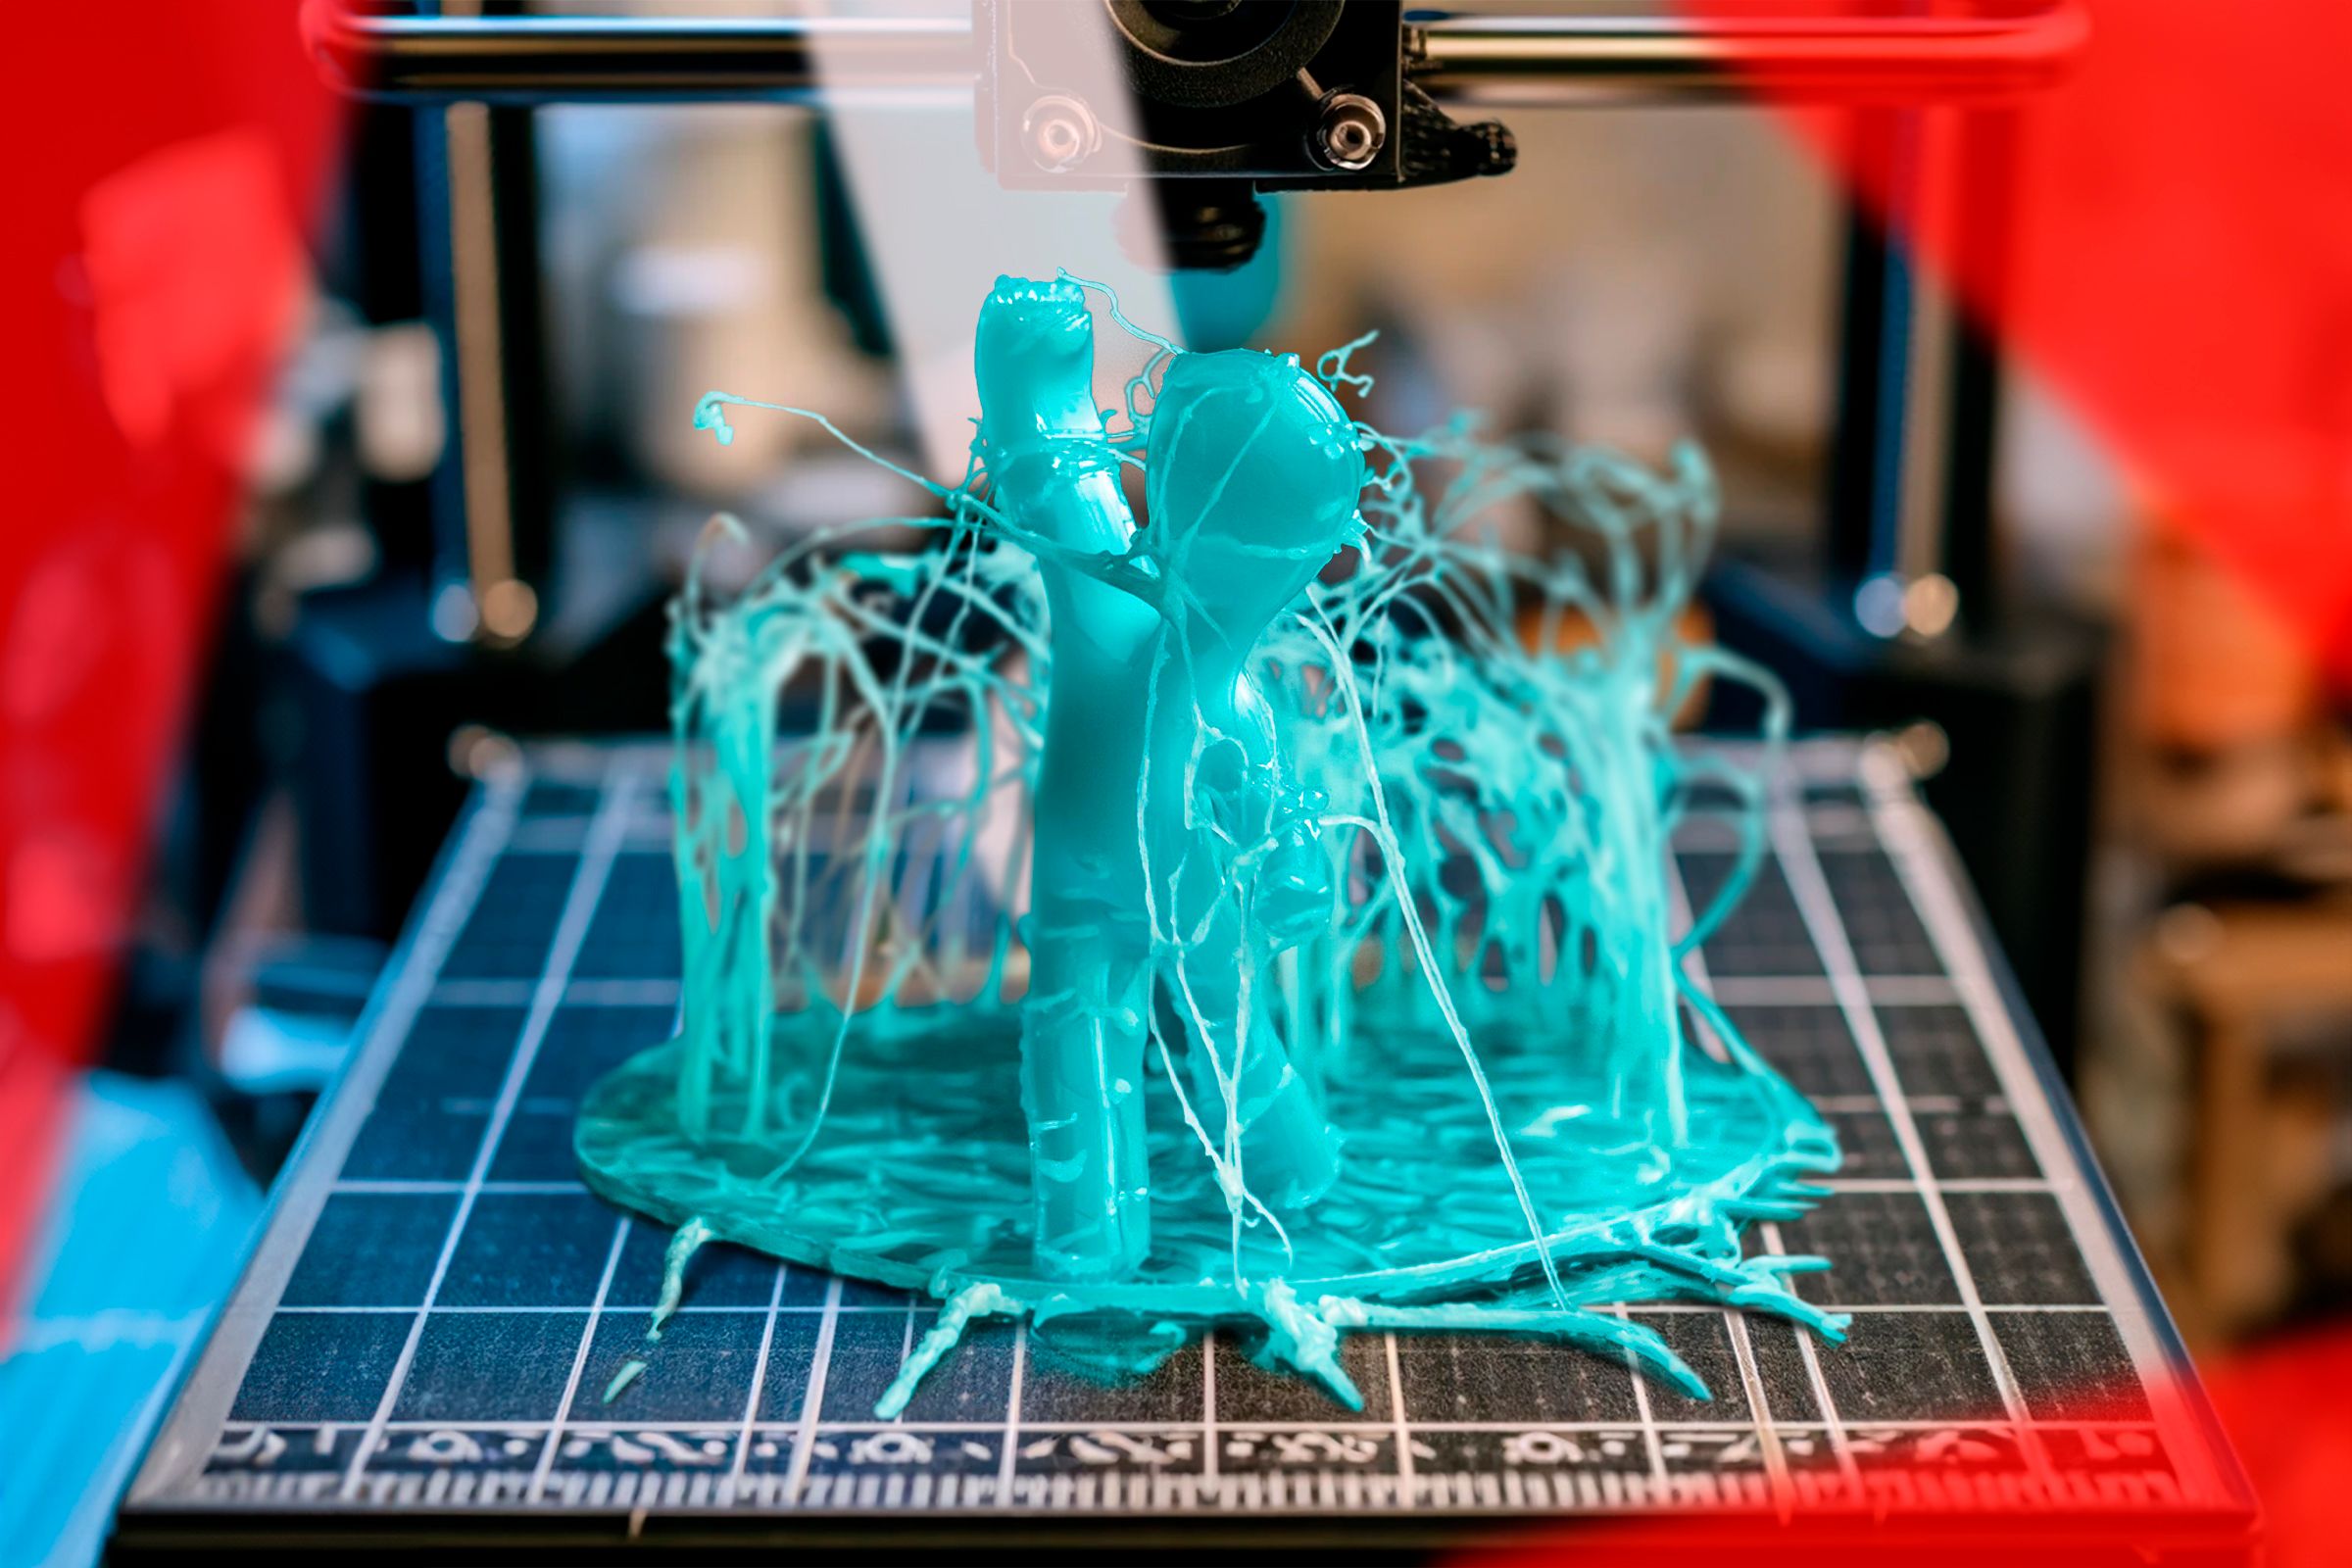
4. Стрингинг без видимой причины
Симптомы
- Тонкие нити между частями модели при перемещениях головки.
Причины и гипотезы
- Недостаточная ретракция (втягивание филамента при перемещениях).
- Слишком высокая температура печати для данного филамента.
- Микровыдавливания при движениях из‑за нестабильной подачи.
Практический подход
- Увеличьте значение ретракции (в миллиметрах) и при необходимости скорость ретракции. Делайте это пошагово.
- Уменьшите температуру печати на 5–10 °C, оставаясь в рекомендуемом диапазоне производителя.
- Включите опцию «combing» или «avoid crossing perimeters» в слайсере, чтобы минимизировать перемещения над открытыми участками.
- Если печатаете мелкие детали — уменьшите скорость перемещений, чтобы снизить динамику вытягивания.
Когда решения не работают
- Если стрингинг наблюдается только на одном типе филамента, создайте отдельный профиль печати для него.
- Если снизить температуру нельзя (плохо прилипает первый слой), поработайте над адгезией (подогрев стола, клей, стикер).
5. Шлифование (grinding) экструдера
Симптомы
- Филамент деформирован в месте зажима (шнуроватые следы, бугры).
- Пропуски подачи, частые обрывы филамента, крошки внутри механики экструдера.
Причина
Частые и агрессивные ретракции или слишком сильный прижим роликов к филаменту приводят к истиранию и «выскабливанию» материала. Мягкие филаменты особенно уязвимы.
Решения
- Уменьшите силу прижима фидера или замените фидер на более щадящий для мягких филаментов.
- Понизьте амплитуду и частоту ретракции: попробуйте меньшие, но более частые ретракции, или наоборот — в зависимости от поведения.
- Проверяйте филамент после печати: если видны следы шлифования — замените ролики подачи или натяжной элемент.
Когда менять экструдер
- Если внутренняя механика забита частицами и восстановление требует длительного разбора — иногда проще и быстрее заменить узел целиком.
Методика быстрой диагностики (мини‑метод)
- Воспроизводимость: повторите проблему на короткой тестовой печати (10–20 минут).
- Изолируйте переменные: меняйте одну настройку за раз (температура, ретракция, скорость).
- Визуализация: фотографируйте дефекты крупным планом для сравнения до/после.
- Логирование: записывайте настройки профиля и результаты — это ускорит нахождение стабильной конфигурации.
Чек‑листы по ролям
Оператор (перед началом печати)
- Проверить натяжение филамента и целостность катушки.
- Убедиться в достаточном охлаждении хотэнда.
- Прогнать тест экструзии 10–20 мм.
Техник (при серьёзных проблемах)
- Осмотреть теплоразрыв и охлаждающий радиатор.
- Сменить сопло и проверить внутренний канал.
- Проверить механизмы подачи экструдера на предмет износа и мусора.
Матрица риска и смягчения
| Проблема | Вероятные последствия | Смягчение |
|---|---|---|
| Тепловая ползучесть | Заеды и неравномерная подача | Улучшить обдув, заменить тефлоновую вставку |
| Невидимые засоры | Плохая экструзия, артефакты | Холодный пулл, замена сопла |
| Абразивные филаменты | Быстрый износ сопла | Закалённые/стальные сопла |
| Стрингинг | Потеря эстетики, брак | Настроить ретракцию, понизить температуру |
| Шлифование экструдера | Разрывы филамента, мусор | Снизить прижим, заменить ролики |
Советы и подсказки (чистая сводка)
- Держите запас дешёвых сопл: они часто спасают время и нервы.
- Для декоративных композитов сразу ставьте закалённое сопло.
- Если меняете филамент часто — заводите профили в слайсере для быстрых переключений.
- Фотодокументирование дефектов ускоряет помощь от сообщества и производителей.
Критерии приёмки
- Тестовая печать без стрингинга на выбранном профиле.
- Стабильная экструзия без пропусков в течение 90 минут (или продолжительности типичной задачи).
- Отсутствие видимого износа сопла после одной катушки неабразивного филамента.
Заключение
3D‑печать подарила миллионам хобби‑инженеров и профессионалов доступ к быстрой прототипировке. Но в любой системе всегда останутся «больные места». Большинство описанных проблем решаются методично: воспроизведение, изоляция переменных, постепенные изменения и документирование. Начинайте с простых шагов — очистка сопла, проверка охлаждения, корректная ретракция — и переходите к замене деталей только по необходимости.
Важно: экспериментируя с материалами и настройками, ведите журнал. Это экономит время и сокращает число повторных ошибок.
Краткое резюме и дальнейшие шаги
- Попробуйте предложенные шаги на практике: выполните тестовую печать и одну‑две коррекции.
- Если проблема повторяется на конкретном филаменте — заведите для него отдельный профиль.
- Делитесь фотографиями и логами в профильных сообществах — часто решение подскажет опытный пользователь.

Похожие материалы

Несколько аккаунтов Skype: Multi Skype Launcher

Журнал для работы: повысить продуктивность

Персональные звуки уведомлений на Android

Скачивание шоу Hulu для офлайн‑просмотра

Microsoft Start: персонализированная новостная лента
